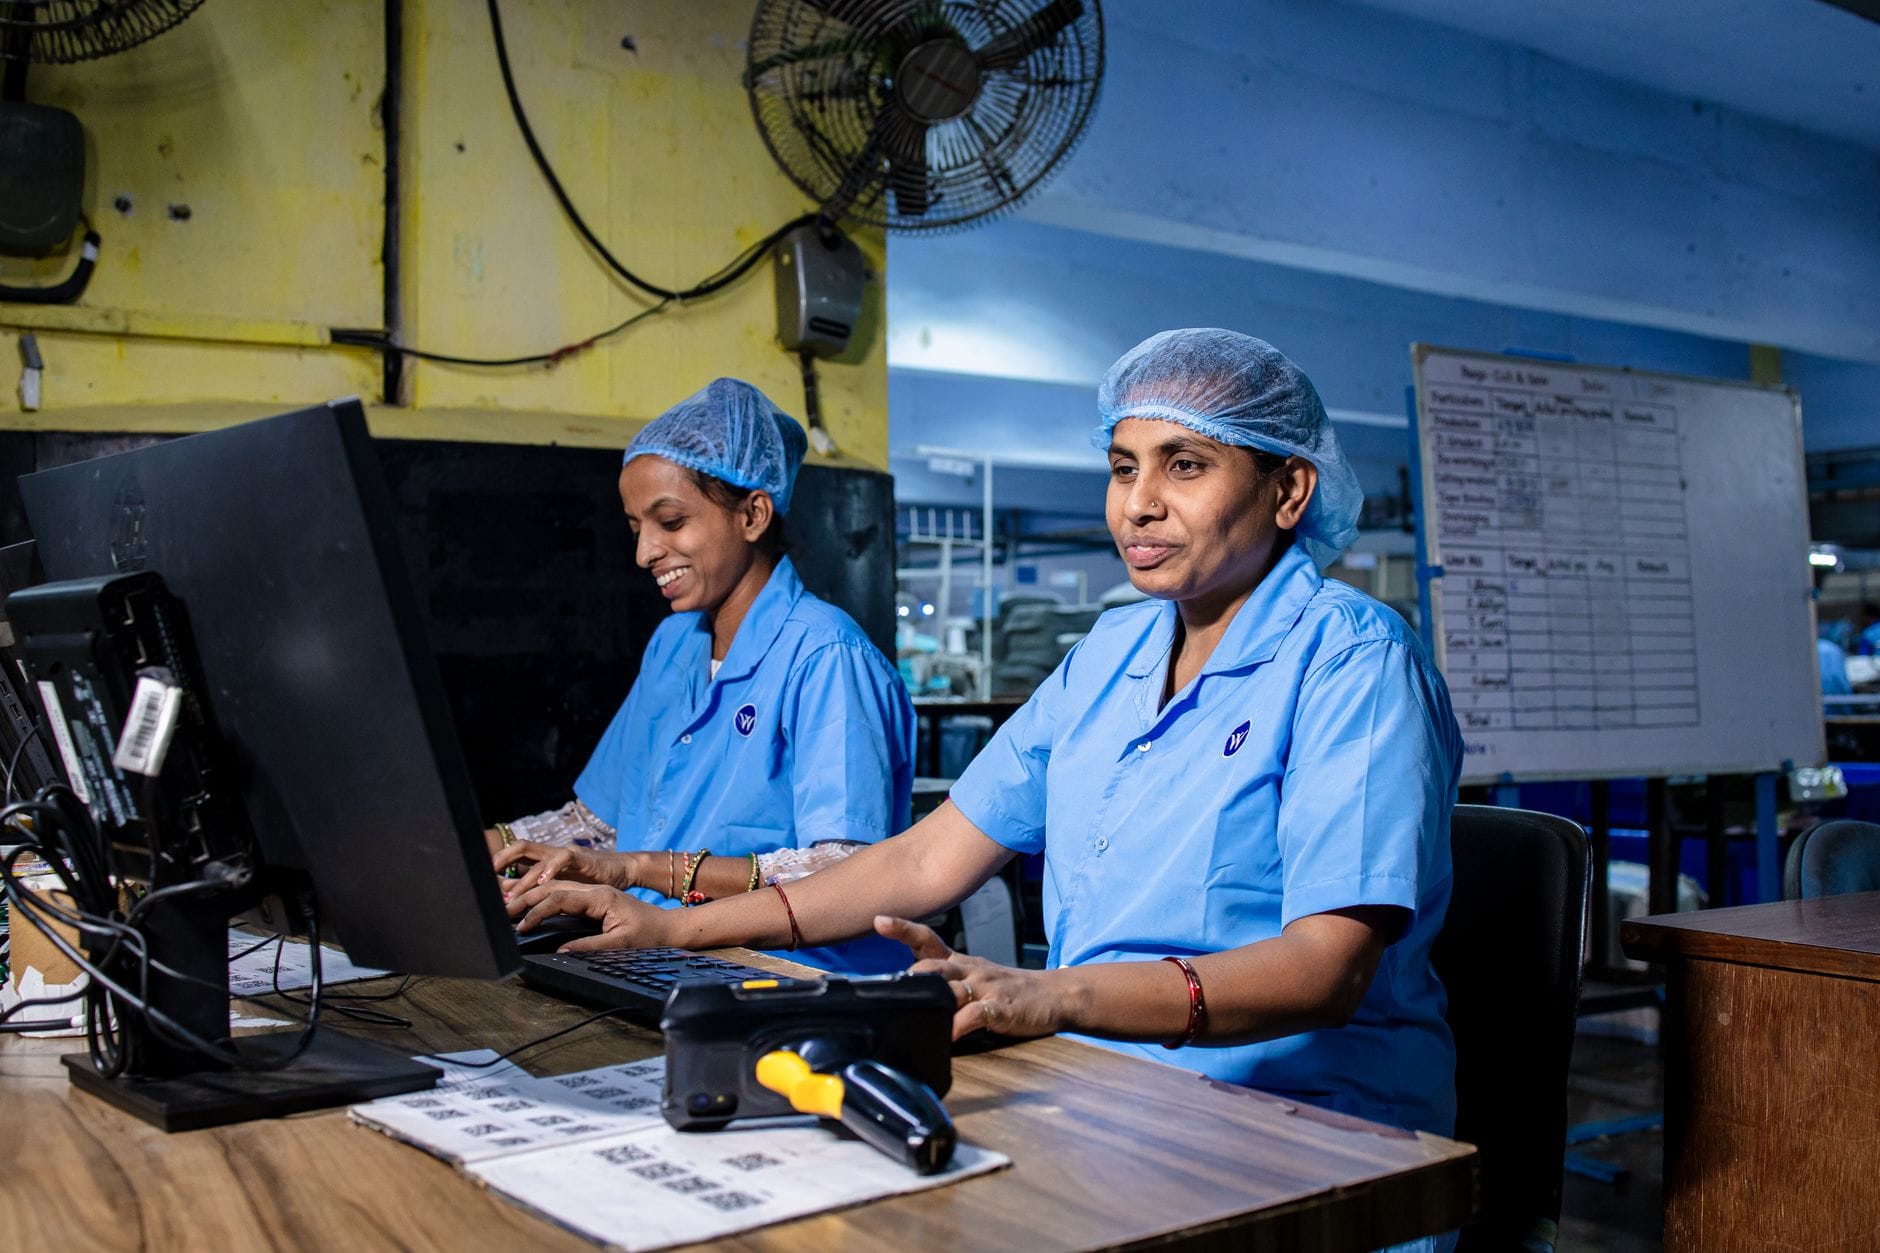
Dlaczego małe i średnie firmy produkcyjne nie mogą ignorować AI
Rosnąca presja kosztowa i brak ludzi na produkcji
Małe i średnie firmy produkcyjne żyją dziś pomiędzy młotem a kowadłem. Z jednej strony rosną koszty energii, materiałów i usług serwisowych. Z drugiej – coraz trudniej znaleźć operatorów, mechaników czy technologów, którzy potrafią ogarnąć złożone linie produkcyjne. Do tego dochodzi rosnąca różnorodność asortymentu: krótsze serie, więcej wariantów, częstsze przezbrojenia. Klasyczna automatyka radzi sobie świetnie z powtarzalnymi zadaniami, ale zaczyna się dusić przy zmiennej produkcji, gdzie liczy się szybkie podejmowanie decyzji.
Sztuczna inteligencja w tym kontekście nie jest „modnym gadżetem”, ale narzędziem, które pomaga wycisnąć więcej z tego, co już stoi na hali. Uczenie maszynowe może przewidywać awarie, modele optymalizacyjne mogą układać lepsze harmonogramy, a wizja komputerowa przejmuje część nudnej, żmudnej kontroli jakości. Rezultat: ta sama załoga obsługuje bardziej skomplikowany zakład, popełnia mniej błędów i traci mniej czasu na gaszenie pożarów.
AI jako rozszerzenie istniejącej automatyki, a nie magiczny robot
Typowe nieporozumienie: sztuczna inteligencja ma „zastąpić ludzi” i „sama wszystko zrobi”. W realnej fabryce AI jest raczej dodatkową warstwą nad istniejącą automatyką (PLC, SCADA, MES), która:
- zbiera więcej danych i łączy je ze sobą (np. parametry z maszyny + operator + partia surowca);
- analizuje te dane w sposób, którego człowiek nie wykona ręcznie (np. wykrywanie subtelnych wzorców w drganiach czy temperaturach);
- sugeruje decyzje lub ustawia rekomendowane parametry (np. podpowiada optymalną prędkość linii dla danej receptury);
- uczy się na historii – z czasem staje się dokładniejsza i lepiej dopasowana do konkretnej fabryki.
AI nie zastąpi dobrze działającego PLC ani operatora, który zna swoje maszyny. Za to potrafi zautomatyzować powtarzalną analizę danych, dzięki czemu człowiek może skupić się na wyjątkach, nietypowych przypadkach i decyzjach strategicznych. To jest klucz do sensownej automatyzacji produkcji z AI.
Od danych do decyzji w czasie zbliżonym do rzeczywistego
Największa zmiana, jaką przynosi sztuczna inteligencja na hali produkcyjnej, to skrócenie dystansu między zdarzeniem a reakcją. Klasyczne raporty powstają po zmianie, po dniu lub na koniec miesiąca. Menedżer produkcji dostaje tabelę z OEE, ale nie ma jak cofnąć czasu. Modele oparte na AI potrafią analizować strumienie danych na bieżąco: czasy cyklu, liczbę braków, prądy silników, temperatury, zużycie sprężonego powietrza. Jeśli wykryją anomalię, mogą:
- wysłać alert do utrzymania ruchu z opisem problemu i sugerowaną akcją;
- zasugerować zmianę parametrów (np. obniżyć prędkość, skorygować temperaturę, poprawić napięcie materiału);
- zatrzymać proces w trybie bezpieczeństwa (jeśli integracja z systemem sterowania to umożliwia i firma się na to zdecyduje).
Taka „inteligentna warstwa” nad produkcją nie tylko zmniejsza ryzyko poważnej awarii, ale też chroni przed powolnym psuciem się procesu: lekkie spadki jakości, rosnące czasy cyklu, wzrost zużycia energii. Każde z tych zjawisk z osobna jest trudne do wychwycenia, ale AI potrafi analizować je łącznie i reagować szybciej niż człowiek przeglądający arkusz Excela.
Przykład: mały zakład obróbki metalu i predykcyjne „dokręcanie” automatyki
Kasowy przykład z praktyki: mały zakład obróbki metalu z kilkoma centrami CNC, który ma dość częste awarie wrzecion i łożysk. Wymiana jest droga, a każda awaria powoduje co najmniej kilkugodzinny przestój. Firma nie ma budżetu na nowe maszyny, ale ma istniejący system zbierający podstawowe dane z PLC oraz kilka wolnych kanałów w sterownikach.
Zamiast kosztownej wymiany parku maszynowego, zakład dokłada kilka czujników drgań i temperatury, podłącza je do przemysłowego PC, a dane wysyła do prostego modelu predykcyjnego. Model uczy się, jak wyglądają „zdrowe” i „chorujące” łożyska, korzystając z historii awarii. Po kilku tygodniach testów zaczyna wskazywać, które wrzeciona wykazują nietypowe wzorce wibracji. Utrzymanie ruchu planuje wymianę części przed awarią, w dogodnym okienku, razem z innymi pracami.
Podstawy – co w ogóle znaczy AI w kontekście produkcji
Kluczowe pojęcia „dla kierownika produkcji”
Sztuczna inteligencja w produkcji to przede wszystkim kilka praktycznych technologii, które można wyjaśnić bez akademickich definicji:
- Uczenie maszynowe (ML, machine learning) – algorytmy, które uczą się na danych historycznych, aby przewidywać przyszłość lub klasyfikować nowe przypadki. Przykład: model, który na podstawie historii awarii przewiduje, kiedy maszyna znowu się zepsuje.
- Modele predykcyjne – konkretny typ modeli ML, które przewidują liczby lub prawdopodobieństwa. Na produkcji służą np. do przewidywania czasu cyklu, prawdopodobieństwa wady, czasu do awarii.
- Systemy oparte na regułach – „mądre IF-y”, czyli zestaw warunków typu: „jeśli temperatura powyżej X i jednocześnie ciśnienie poniżej Y, zgłoś alarm”. To jeszcze nie AI w ścisłym sensie, ale często łączy się z ML, tworząc hybrydę.
- Wizja komputerowa – wykorzystanie kamer i algorytmów analizujących obraz do kontroli jakości, zliczania elementów, odczytywania kodów, wykrywania wad wizualnych.
Różnica między klasyczną automatyką a AI
Klasyczna automatyka (PLC, SCADA, DCS) działa według jasno określonej logiki, zaprogramowanej przez automatyka. Schemat jest prosty: sygnały z czujników → algorytm sterowania → sygnały wyjściowe (np. sterowanie zaworem, silnikiem). Dla powtarzalnych procesów, jak utrzymanie poziomu w zbiorniku czy sterowanie silnikiem, to rozwiązanie idealne.
AI wchodzi tam, gdzie klasyczne algorytmy „na sucho” nie dają rady, bo:
- proces jest złożony i zależy od wielu zmiennych naraz (temperatura, wilgotność, partia materiału, operator, stan narzędzi);
- zależności są nieliniowe, trudne do opisania prostymi równaniami czy instrukcjami IF;
- potrzebne jest przewidywanie przyszłości, a nie tylko reakcja na bieżące wartości.
Model AI nie zastępuje PLC, lecz pracuje obok: analizuje dane z wielu źródeł, przewiduje prawdopodobne skutki (np. wzrost liczby braków, ryzyko awarii) i podpowiada, co zrobić. Możliwa jest także głębsza integracja, w której wynik modelu trafia do PLC jako dodatkowy sygnał, np. korekta zadanej prędkości linii.
Główne typy zadań AI na produkcji
W praktyce projekty AI na produkcji sprowadzają się do kilku kategorii problemów:
- Klasyfikacja – odpowiedź na pytanie „której kategorii dotyczy ten przypadek?”. Na linii: „produkt dobry vs. zły”, „normalne drgania vs. niepokojące drgania”, „zdrowa partia vs. partia ryzykowna”.
- Regresja – przewidywanie wartości liczbowej, np. „jaki będzie czas cyklu dla tej kombinacji parametrów?”, „ile energii zużyje linia przy takich nastawach?”, „ile minut zostało do awarii łożyska?”.
- Wykrywanie anomalii – identyfikacja nietypowego zachowania maszyny lub procesu bez wcześniejszego etykietowania przypadków „awaria/OK”. Algorytm uczy się, jak wygląda „normalna praca”, i zgłasza wszystko, co z tego mocno odstaje.
Technicznie pod spodem mogą działać bardzo różne modele (drzewa decyzyjne, sieci neuronowe, metody statystyczne), ale z punktu widzenia kierownika produkcji ważne jest tylko, jaki rodzaj pytania zadaje się modelowi i na jakie dane on patrzy.
Jak wyglądają dane z maszyn w praktyce
Dane wykorzystywane przez projekty AI na produkcji pochodzą z wielu warstw systemu:
- Poziom maszyny – sygnały z czujników: temperatura, ciśnienie, przepływ, prąd silnika, drgania, pozycje napędów. Zbierane zazwyczaj przez PLC lub lokalne rejestratory.
- Poziom linii / gniazda – czasy cyklu, liczniki sztuk, przestoje, przyczyny postoju, informacje o przezbrojeniach.
- Poziom systemów MES / SCADA – statusy zleceń, wydajności, scrap, śledzenie partii (traceability), dane o zmianach i operatorach.
- Poziom ERP / systemów biznesowych – zamówienia klientów, terminy, koszty materiałów, stawki nadgodzin, dane magazynowe.
Siłą projektów AI jest łączenie tych warstw, np. analiza zależności między partią surowca a liczbą braków, czy powiązanie danych o przestojach z harmonogramem zleceń i obłożeniem maszyn. Właśnie dlatego integracja AI z systemami MES i ERP staje się w małych i średnich zakładach coraz ważniejsza.

Od pomysłu do planu – jak wybrać proces do automatyzacji z użyciem AI
Kryteria wyboru pierwszego obszaru zastosowania AI
Najczęstszy błąd na starcie to próba „zrobienia AI wszędzie”. Znacznie rozsądniej jest zacząć od jednego, dobrze zdefiniowanego procesu. Prosty filtr wyboru można ująć w czterech kryteriach:
- Wysokie koszty – proces generuje duże straty: przestoje, złom, nadgodziny, reklamacje.
- Częste błędy lub duża zmienność – trudno utrzymać stabilność, mimo że maszyny są sprawne.
- Dostępne (choćby częściowo) dane – istnieje przynajmniej jakaś forma rejestracji parametrów lub wyników.
- Jasno mierzalny efekt – można w liczbach pokazać poprawę (np. % mniej braków, godziny mniej przestojów).
Jeśli proces spełnia trzy z czterech powyższych warunków, jest dobrym kandydatem. Jeśli wszystkie cztery – powinien być mocno rozważony jako pierwszy projekt.
Typowe „kandydaty” na start
W małych i średnich zakładach produkcyjnych pewne obszary powtarzają się jako dobre pola do pierwszych wdrożeń:
- Planowanie produkcji i harmonogramowanie – szczególnie tam, gdzie jest dużo zleceń, krótkie serie i częste zmiany priorytetów.
- Przezbrojenia – procesy, które zajmują dużo czasu i w których rozrzut czasów przezbrojeń jest bardzo duży w zależności od kombinacji „poprzedni produkt → następny produkt”.
- Kontrola jakości – szczególnie wizualna, powtarzalna i męcząca dla ludzi: wykrywanie zarysowań, przebarwień, niedolewów, krzywych nadruków.
- Awarie kluczowych maszyn – pojedyncze urządzenia, których zatrzymanie blokuje pół zakładu (sprężarki, piece, kluczowe centra obróbcze, linie pakujące).
- Gospodarka magazynowa i zapasy – przewidywanie zapotrzebowania na materiały, półprodukty i części zamienne pod kątem ograniczenia stocku bez ryzyka braków.
Wybór konkretnego obszaru dobrze jest poprzeć twardymi danymi z ostatnich miesięcy: raportami z przestojów, scrapów, nadgodzin. To także dobry moment, by zaangażować kierowników zmian i liderów gniazd – często mają intuicyjne wyczucie, gdzie AI może pomóc, bo widzą powtarzające się problemy, na które szkoda im czasu.
Jak wstępnie policzyć potencjalny efekt
Bez prostego modelu korzyści trudno przeforsować projekt AI w małej firmie, gdzie każdy wydatek jest oglądany z dwóch stron. Na start wystarczy kilka liczb:
Prosty kalkulator biznesowy dla projektu AI
Przy pierwszym podejściu do AI wystarczy wręcz „kalkulator na serwetce”. Chodzi o oszacowanie rzędu wielkości, a nie o perfekcyjną analizę finansową. Praktyczny schemat może wyglądać tak:
- Krok 1 – zidentyfikuj główną „ból-grafikę”: np. przestoje linii X, scrap na gnieździe Y, opóźnienia dostaw do kluczowego klienta Z.
- Krok 2 – policz aktualny koszt:
- czas (godziny/zmiany/miesiące),
- stawki (roboczogodziny, koszt maszyny, kary umowne),
- materiał (wartość złomu, utylizacja).
- Krok 3 – przyjmij realistyczną poprawę – nie 50%, tylko np. 5–15% (konserwatywna korzyść z pierwszej iteracji projektu).
- Krok 4 – oszacuj koszt projektu – praca wewnętrzna (roboczogodziny), doradztwo / software, ewentualne czujniki lub serwer.
Na tej podstawie powstaje uproszczony wskaźnik ROI (zwrot z inwestycji):
ROI = (roczna oszczędność - roczny koszt utrzymania rozwiązania AI) / koszt wdrożenia
Jeśli ROI wyraźnie przekracza 1 w horyzoncie 1–2 lat, a projekt jest technicznie wykonalny (są dane, jest właściciel procesu), można go spokojnie bronić przed zarządem.
Rola „właściciela” procesu i zespołu interdyscyplinarnego
Nawet najlepszy model nie zadziała bez ludzi, którzy go „wprowadzą na halę”. Kluczowe są dwie role:
- Właściciel procesu – zazwyczaj kierownik produkcji, mistrz, technolog albo lider gniazda. Odpowiada za definicję problemu, weryfikację wyników modelu i decyzje operacyjne („co robimy z tą prognozą?”).
- Zespół wdrożeniowy – mały, ale mieszany:
- automatyk / inżynier utrzymania ruchu (dostęp do sygnałów, integracja z PLC/MES),
- specjalista IT / OT (sieć, serwery, bezpieczeństwo, dostęp do baz),
- analityk danych / dostawca AI (budowa modelu, interpretacja wyników).
W mniejszych firmach część z tych ról pełni jedna osoba. Chodzi o to, by nie robić projektu „w szufladzie IT” – model musi żyć tam, gdzie zapadają codzienne decyzje produkcyjne.
Jak definiować problem w sposób „zjadliwy” dla AI
AI nie rozumie ogólników typu „maszyna często się psuje”. Potrzebuje pytania sformułowanego tak, by dało się je przełożyć na liczby. Dobra definicja problemu powinna zawierać:
W tle funkcjonuje też pojęcie dużych modeli językowych (LLM), które kojarzą się głównie z tekstem, ale zaczynają wchodzić także na produkcję, np. jako asystenci techników (wyszukiwanie w dokumentacji, generowanie procedur). Zasady ich działania i bezpiecznego wykorzystania zostały już dobrze opisane w materiale Poznaj LLM: jak działają duże modele językowe i jak z nich bezpiecznie korzystać na co dzień, co może być dobrym uzupełnieniem podejścia do AI w fabryce.
- Konkretny cel: np. „zmniejszyć liczbę awarii prasy P-12 o 20% w ciągu 6 miesięcy”.
- Zakres danych: skąd będziemy brać informacje (SCADA, MES, arkusze, ręczne formularze).
- Horyzont czasowy: czy model ma reagować z wyprzedzeniem minut, godzin, dni?
- Decyzję, jaką ma wspierać: np. „czy wysłać technika na inspekcję?”, „czy zmienić kolejność zleceń?”, „czy przepuścić partię do klienta?”.
Przykład: zamiast „chcemy mniej braków”, lepsze pytanie to „chcemy modelu, który po pierwszych 10 sztukach partii przewidzi, z jakim ryzykiem partia przekroczy 2% braków i zasugeruje korektę parametrów lub zatrzymanie partii”.
Dane – paliwo dla każdego projektu AI na produkcji
Co tak naprawdę oznacza „mamy dane”
Stwierdzenie „u nas wszystko się loguje” bywa złudne. Z perspektywy AI liczy się nie tylko to, że dane istnieją, ale czy:
- są dostępne historycznie (kilka miesięcy lub lat, nie tylko ostatnia zmiana),
- są zsynchronizowane w czasie (znacznik czasu, ta sama strefa czasowa, porządek),
- można je powiązać między systemami (np. numer partii w MES = numer w ERP),
- mają kontekst (wiemy, który operator, jaka partia materiału, jakie nastawy).
Seria temperatur bez informacji, kiedy produkowano którą partię, przy jakich nastawach i na jakich materiałach, jest dla modelu dużo mniej użyteczna niż porządnie opisane logi z mniejszą częstotliwością próbkowania.
Standardowe problemy z danymi w MŚP
W małych i średnich zakładach pojawiają się powtarzalne kłopoty:
- „Wyspy danych” – każda maszyna loguje coś do własnego sterownika, lokalnego HMI albo pendrive’a, ale nie ma centralnego miejsca zbierania.
- Brak spójnych identyfikatorów – inne oznaczenia partii w ERP, inne w MES, jeszcze inne na wydrukach do operatora.
- Dane w Excelach „u ludzi” – krytyczne informacje (np. ręczne dopisywanie przyczyn przestojów) są na prywatnych dyskach lub w arkuszach bez wersjonowania.
- Brak normalizacji jednostek – np. jedna linia rejestruje temperaturę w °C, druga w °F, trzecia tylko „zimno/OK/gorąco”.
Rozwiązanie zwykle nie wymaga od razu ogromnego systemu klasy data lake. Na początek wystarczy „szkielet”: jeden centralny serwer lub chmura, prosty model danych (kilka tabel: zdarzenia, pomiary, partie, zlecenia) oraz procedura, jak te dane są tam codziennie zasilane.
Minimalny „stack” danych pod pierwszy projekt AI
Dla pierwszego wdrożenia wystarczy niewielka, ale dobrze uporządkowana architektura. W typowym scenariuszu obejmuje ona:
- Warstwę akwizycji:
- z maszyn: OPC UA / Modbus / Profibus/Profinet (przez gateway), export z PLC,
- z systemów: eksport CSV z MES/ERP, API (jeśli jest dostępne),
- dane ręczne: proste formularze webowe zamiast kartek papieru.
- Warstwę składowania:
- baza czasowa (time-series database) na dane z czujników,
- relacyjna baza SQL lub hurtownia na dane „biznesowe” (partie, zamówienia, koszty).
- Warstwę analityczną:
- notebooki (np. Jupyter) lub narzędzia BI (Power BI, Grafana) do pierwszych analiz,
- środowisko do trenowania modeli (lokalny serwer, chmura lub laptop data scientisty).
Uwaga: w małym zakładzie rozsądne jest zaczęcie od prostego serwera (fizycznego lub wirtualnego) z jedną bazą i jednym narzędziem wizualizacyjnym, zamiast od razu wchodzić w rozbudowane platformy IoT.
Jak „posprzątać” dane przed modelem
Większość czasu w projekcie AI pochłania nie trenowanie modeli, ale porządkowanie danych. Typowa sekwencja wygląda tak:
- Ujednolicenie czasu – korekta stref czasowych, opóźnień, braków w logach; ustalenie wspólnego formatu znacznika czasu (timestamp).
- Usuwanie oczywistych błędów – wartości fizycznie niemożliwe (np. ujemne ciśnienie w zbiorniku atmosferycznym), zerowe czasy przestojów itp.
- Łączenie źródeł – powiązanie partii surowca z partią produkcyjną, powiązanie przestoju z konkretną maszyną i zleceniem.
- Tworzenie cech (feature engineering) – agregaty (średnie, odchylenia, minimum/maksimum) z okien czasowych, liczniki, wskaźniki (np. OEE) jako wejścia do modelu.
Tip: lepiej mieć mniej, ale lepiej opisanych i powiązanych cech, niż setki kolumn „bo się logowały”. Modele na zbyt „szumowych” danych są mniej stabilne i trudniejsze do wyjaśnienia operatorom.
Jakość danych a zaufanie ludzi do modelu
Jeżeli operator widzi, że system AI pokazuje „przestój 0 minut”, a stał 40, zaufanie spada do zera. Zanim model trafi na halę, opłaca się:
- przejść z zespołem kilka dni danych „ręcznie” i sprawdzić spójność,
- pokazać prostą wizualizację przebiegów i zdarzeń, by potwierdzić, że „to jest nasza rzeczywistość”,
- wyłapać typowe wzorce błędów logowania (np. niezamykane zlecenia, brak przyczyn przestojów) i je poprawić procesowo.
Efekt uboczny: taki „przegląd danych” często sam w sobie daje pierwsze korzyści – wychodzą na wierzch oczywiste rezerwy, nawet bez użycia zaawansowanych modeli.
Kluczowe zastosowania AI w firmach produkcyjnych – przegląd z praktycznymi przykładami
Predykcyjne utrzymanie ruchu (predictive maintenance)
Predykcyjne utrzymanie ruchu to jeden z najbardziej namacalnych i zrozumiałych obszarów. Schemat działania jest dość powtarzalny:
- zbieramy sygnały z maszyn (drgania, temperatura, prąd silnika, czasy cykli, alarmy),
- oznaczamy w historii okresy „przed awarią” i „normalnej pracy”,
- trenujemy model, który dla aktualnych warunków liczy:
- prawdopodobieństwo awarii w określonym horyzoncie czasu (np. 24–72 godziny),
- lub szacowany czas do awarii (RUL – remaining useful life).
Praktyczny przykład: w niewielkiej narzędziowni model wykrywający nietypowy wzór drgań wrzeciona obrabiarki CNC zaczął sygnalizować zwiększone ryzyko uszkodzenia łożyska na kilka dni przed klasycznym „wyciem” maszyny. Utrzymanie ruchu mogło zaplanować przerwę między zleceniami zamiast awaryjnego postoju w środku pilnego zamówienia.
Korzyści to nie tylko mniej awarii, ale lepsze planowanie – zamiast przeglądów „co 500 godzin”, można robić je wtedy, gdy faktycznie zbliża się koniec życia komponentu.
Wizja komputerowa w kontroli jakości
Systemy wizyjne wspierane AI znacznie rozszerzają możliwości klasycznych kamer z prostymi progami jasności czy kolorów. Modele uczone na przykładach (zdjęciach produktów dobrych i wadliwych) potrafią:
- wykrywać drobne zarysowania, wtrącenia, przebarwienia,
- kontrolować kompletność montażu (czy są wszystkie śrubki, klipsy),
- sprawdzać poprawność nadruków, kodów QR/1D, etykiet (pozycja, treść, orientacja).
Przewagą AI nad tradycyjną wizją jest elastyczność – model lepiej toleruje naturalne różnice między partiami (np. różny odcień materiału) i mniej „denerwuje” fałszywymi alarmami, jeśli jest dobrze wytrenowany. Modele mogą działać lokalnie na przemysłowych komputerach (IPC) przy linii, bez wysyłania wideo do chmury.
Typowy proces wdrożenia obejmuje zbiór setek lub tysięcy zdjęć, oznaczenie wad (współpraca z kontrolą jakości) i iteracyjne poprawianie modelu. Często pierwszy model działa równolegle z inspektorem przez kilka tygodni – tylko zgłasza swoje oceny, ale nie decyduje jeszcze o odrzuceniu sztuki. To buduje zaufanie i pozwala dopracować próg czułości.
Optymalizacja parametrów procesu (process optimization)
W wielu procesach ustawienia maszyny to kompromis między jakością, czasem cyklu, zużyciem energii i trwałością narzędzi. Operatorzy opierają się na doświadczeniu, ale przy skomplikowanych relacjach między parametrami model AI może podpowiedzieć lepsze kombinacje.
Efekt? Mniej nieplanowanych przestojów, lepsze wykorzystanie służb utrzymania ruchu, niższe koszty części „awaryjnych”. To jest realny scenariusz, w którym AI rozszerza istniejącą automatykę zamiast ją wypierać. Takie podejście dobrze wpisuje się w szerszy trend opisany na posadzki-przemyslowe.net.pl, gdzie można znaleźć więcej o nowe technologie w kontekście produkcji i przemysłu.
Mechanicznie wygląda to tak:
- zbierane są dane: parametry wejściowe (nastawy, cechy surowca, warunki otoczenia) oraz wyniki (jakość, czas cyklu, zużycie energii),
- buduje się model regresyjny przewidujący wynik procesu dla danej kombinacji parametrów,
- nad tym modelem uruchamia się optymalizator (np. algorytmy ewolucyjne, gradientowe), który szuka konfiguracji spełniających zadane kryteria.
Przykładowo dla wtryskarki można zadać cel „zminimalizuj czas cyklu przy warunku, że prawdopodobieństwo wady nie przekroczy 1% i zużycie energii pozostanie w obecnym przedziale”. Wynikiem jest zestaw sugerowanych nastaw, które operator może testować – najpierw w trybie testowym, potem w produkcji seryjnej.
Planowanie i harmonogramowanie produkcji wspierane AI
W zakładach z dużą liczbą zleceń i krótkimi seriami ręczne planowanie w Excelu zaczyna się „rozjeżdżać” przy pierwszej większej zmianie zamówień. Algorytmy optymalizacyjne i uczenie maszynowe mogą wesprzeć planistów w kilku obszarach:
Planowanie i harmonogramowanie produkcji wspierane AI – praktyczne scenariusze
Modele optymalizacyjne i uczenie maszynowe szczególnie dobrze sprawdzają się tam, gdzie jest dużo kombinacji: wiele zleceń, maszyn, przezbrojeń, ograniczeń materiałowych. Ręce planisty są wtedy jak CPU z jednym rdzeniem – po prostu nie są w stanie „przeklikać” wszystkich wariantów.
Typowe zastosowania:
- Automatyczne tworzenie harmonogramu – na podstawie:
- terminów dostaw do klienta (due date),
- czasów ustawczych/produkcyjnych (routing),
- dostępności maszyn i ludzi,
- czasów przezbrojeń między produktami,
- ograniczeń materiałowych (dostawy, partie surowca).
Model (często jest to hybryda: heurystyki + programowanie liniowe/mieszane) generuje kolejność zleceń tak, by zminimalizować spóźnienia, ilość przezbrojeń lub pracę w nadgodzinach.
- Przekładanie planu „w locie” – gdy:
- wpada priorytetowe zamówienie,
- maszyna ulega awarii,
- dostawa kluczowego komponentu się opóźnia.
System przelicza harmonogram i podpowiada, które zlecenia przesunąć i na które gniazda, żeby spełnić ograniczenia.
- Symulacje scenariuszy „co-jeśli” – np.:
- co się stanie z terminowością, jeśli jedna zmiana zostanie skrócona o 2 godziny,
- jakie zamówienia zostaną opóźnione, jeśli przezbrojenia się wydłużą,
- czy opłaca się zatrudnić dodatkowego operatora na konkretną linię.
Praktyczny przykład: niewielka tłocznia blach miała problem z częstymi zmianami priorytetów ze strony kluczowego klienta. Algorytm planujący, zasilany danymi o czasach przezbrojeń i realnych czasach cykli, generował kilka wariantów harmonogramu: „minimalne spóźnienia”, „minimalne przezbrojenia”, „bez nadgodzin”. Planista wybierał wariant i akceptował go jednym kliknięciem zamiast ręcznego przesuwania kilkudziesięciu zleceń w arkuszu.
Wdrożenie takiego systemu zwykle zaczyna się od pasywnego trybu: algorytm generuje plan „obok” istniejącego. Przez kilka tygodni zespół porównuje, na ile wariant AI byłby lepszy/gorszy. Dopiero gdy pojawi się zaufanie, plan z modelu staje się domyślnym, a człowiek pełni rolę kontrolera i „ostatniej instancji”.
Prognozowanie popytu i zapotrzebowania materiałowego
AI w planowaniu nie kończy się na hali. Modele prognostyczne (time series forecasting) są przydatne wszędzie tam, gdzie popyt jest zmienny lub mocno sezonowy, a koszt nadmiarowego zapasu jest wysoki.
Co typowo się modeluje:
- Popyt na poziomie SKU/klienta – prognoza, ile sztuk/kilogramów danego produktu będzie zamawiane w kolejnych tygodniach, z uwzględnieniem historii, sezonowości, promocji, zdarzeń specjalnych.
- Zapotrzebowanie materiałowe – przełożenie prognoz sprzedaży na potrzeby surowcowe (MRP) z uwzględnieniem czasów dostaw i minimalnych wielkości zamówień.
- Obciążenie zdolności produkcyjnych – przeliczenie prognoz na godziny pracy kluczowych gniazd, co pozwala zawczasu widzieć przyszłe „wąskie gardła”.
Same modele (np. Prophet, LSTM, XGBoost na cechach czasowych) są narzędziem, ważniejsza jest integracja z rzeczywistością. Prognoza musi być zestawiana z realnymi zamówieniami, a planista potrzebuje prostego widoku: „prognoza vs. zamówienia vs. zdolności”.
Uwaga: w MŚP często wystarcza stosunkowo prosty model, ale dobrze zasilony danymi o sezonowości i zdarzeniach (np. targi branżowe, kampanie promocyjne klienta). Inwestowanie w bardzo „głęboką” sieć neuronową bez stabilnych danych historycznych zazwyczaj nie ma sensu.
Redukcja zużycia energii i mediów z wykorzystaniem AI
Koszty energii stają się istotną pozycją w rachunku produkcji. AI pomaga podejść do nich systemowo, a nie tylko przez „gaszenie świateł”. Klucz to połączenie danych produkcyjnych z licznikami mediów.
Typowe zastosowania obejmują:
- Modele zużycia energii na produkt/partię – obliczenie, ile kWh „kosztuje” konkretne zlecenie przy danych ustawach maszyn, czasie cyklu i konfiguracji linii. Taki model pozwala porównywać warianty technologiczne pod kątem energochłonności.
- Wykrywanie anomalii w poborze – system uczy się typowego profilu zużycia dla maszyn/linii i flaguje odchylenia:
- nadmierne zużycie w trybie jałowym,
- „upływy” – stałe pobory w nocy lub weekend,
- dziwne skoki przy określonych recepturach.
- Optymalizacja harmonogramu pod taryfy energetyczne – szczególnie przy taryfach z różnymi stawkami godzinowymi lub limitami mocy szczytowej. Algorytm planujący może próbować przesuwać najbardziej energochłonne zlecenia na godziny tańszej energii.
Tip: na początek zazwyczaj wystarczy podział zużycia energii na kilka „koszyków” (oświetlenie, sprężone powietrze, kluczowe maszyny) zamiast natychmiastowego opomiarowania każdego silnika. Im mniej czujników, tym prostsze utrzymanie.
Asystenci AI dla operatorów i liderów produkcji
Modele językowe (LLM) mogą pełnić funkcję „asystenta na hali”, ale nie w formie science-fiction. Chodzi o bardzo konkretne zastosowania, oparte na dokumentacji i danych firmy.
Przykładowe scenariusze:
- Szybki dostęp do wiedzy technicznej – operator stawia pytanie w prostym interfejsie (terminal, tablet): „Jak zmienić offset osi Z w maszynie X?” albo „Jaka jest tolerancja średnicy dla detalu Y?”. Model, mając dostęp do instrukcji maszyn, procedur i rysunków, generuje odpowiedź z odniesieniami do konkretnych dokumentów.
- Wsparcie przy raportowaniu zdarzeń – asystent pomaga opisać przyczynę przestoju czy odchylenia jakościowego, podpowiadając typowe kategorie i uzupełniając pola na podstawie wpisanego „free text”. Efekt: mniej „innych” i „pozostałych” przyczyn w systemie.
- Generowanie raportów zmianowych – zamiast ręcznego pisania długich podsumowań, lider zmiany zatwierdza propozycję wygenerowaną przez model na bazie logów z MES, alarmów i krótkich komentarzy zespołu.
Kluczową kwestią jest tu kontrola nad źródłami wiedzy. Asystent nie powinien „wymyślać” treści; ma korzystać wyłącznie z zatwierdzonych instrukcji, procedur, kart technologicznych. Technicznie oznacza to integrację LLM z firmową bazą wiedzy (tzw. RAG – retrieval augmented generation) i jasne oznaczenie, skąd pochodzą informacje.
Optymalizacja łańcucha dostaw i logistyki wewnętrznej
AI pomaga nie tylko w samej produkcji, ale również w doprowadzaniu materiałów na stanowiska i wysyłce produktów. W MŚP często istnieją proste, ale bolesne problemy: „ciągłe” braki komponentów na linii, nadmierne buforowanie palet, niepotrzebne ruchy wózków.
Możliwe zastosowania:
- Prognozowanie stanów minimalnych dla komponentów – model łączy dane o zapotrzebowaniu produkcyjnym, czasach dostaw i zmienności popytu, a następnie sugeruje dynamiczne poziomy MOQ (minimalna wielkość zamówienia) i safety stock (zapas bezpieczeństwa).
- Optymalizacja tras wózków/AGV – na podstawie historii zleceń transportowych, lokalizacji magazynów i linii, można zaproponować lepsze trasy, okna czasowe lub batche (łączenie kilku dostaw w jeden kurs). W połączeniu z prostymi czujnikami lokalizacji (tagi RFID, kod QR + skanery) model może minimalizować „puste przebiegi”.
- Przydział miejsc składowania – algorytmy klasy ABC/XYZ połączone z historycznymi danymi ruchów magazynowych pomagają rozmieścić szybkorotujące komponenty bliżej wydań, a wolnorotujące – dalej od głównych tras.
Uwaga: wiele takich optymalizacji da się wprowadzić krokowo. Najpierw analityka opisowa („gdzie jeździmy najwięcej?”), potem proste reguły, a dopiero na końcu w pełni automatyczny algorytm optymalizacyjny.
Wykrywanie anomalii i nietypowych wzorców w danych procesowych
Nie wszystkie problemy da się opisać prostymi regułami. W wielu procesach lepiej sprawdzają się modele, które uczą się „normalnego” zachowania, a później wskazują odchylenia.
Mechanizm działania w uproszczeniu:
- model (np. autoenkoder, isolation forest, modele gęstości) uczy się rozkładu parametrów procesu w okresie, który uznajemy za poprawny,
- podczas pracy online obliczany jest „score anomalii” dla aktualnego okna danych,
- gdy score przekroczy próg, generowany jest alarm lub rekomendacja weryfikacji przez operatora.
Takie podejście bywa skuteczne w procesach, gdzie trudno jest nazwać wszystkie możliwe wady, ale łatwo wskazać, jak wygląda poprawny przebieg (np. profile temperatur, ciśnień, drgań w określonych fazach). System może wówczas wychwycić nową kategorię problemu, która nie występowała wcześniej.
Tip: anomalia nie zawsze oznacza problem. Dlatego na początku alarmy powinny mieć charakter informacyjny („sprawdź”), a nie blokujący, żeby nie zalać hali fałszywymi sygnałami.
Wsparcie R&D i działu technologii przy projektowaniu nowych wyrobów
AI może pracować nie tylko „nad” bieżącą produkcją, ale też razem z technologiem przy projektowaniu nowych wyrobów i procesów.
Przykładowe obszary:
Na koniec warto zerknąć również na: Dlaczego małe zakłady też mogą zyskać na sztucznej inteligencji — to dobre domknięcie tematu.
- Analiza podobieństwa nowych komponentów do istniejących – model wektorowy (embeddingi) porównuje nowy rysunek lub opis z bazą już produkowanych detali i sugeruje:
- istniejące przyrządy, które można wykorzystać,
- podobne programy CNC do adaptacji,
- zastosowane wcześniej parametry procesu.
- Symulacja okien procesowych – na bazie danych historycznych z podobnych produktów model podpowiada przybliżony zakres bezpiecznych nastaw startowych (np. temperatury, ciśnienia, prędkości), co skraca fazę prób i błędów.
- Automatyczna dokumentacja – generowanie wstępnych kart technologicznych, instrukcji stanowiskowych czy list kontrolnych na bazie wzorców z istniejącej dokumentacji i parametrów nowego wyrobu.
W mniejszej firmie nawet częściowa automatyzacja tych czynności może znacząco odciążyć głównych technologów, którzy często są „wąskim gardłem” w projektach nowych produktów.
Jak dobierać narzędzia i partnerów do wdrożeń AI w produkcji
Sama koncepcja zastosowań to dopiero połowa sukcesu. Drugą jest właściwy dobór narzędzi i partnerów. W MŚP przewagą jest elastyczność – nie ma ciężaru wieloletnich kontraktów i da się szybciej zmieniać kierunek, ale łatwo też „uziemić się” na rozwiązaniu, które nie będzie skalowalne.
Przy wyborze rozwiązań warto uwzględnić kilka kryteriów technicznych i organizacyjnych:
- Otwarte interfejsy i standardy – system powinien oferować API, eksport danych w otwartych formatach (CSV, Parquet, JSON) oraz wspierać popularne protokoły przemysłowe (OPC UA, Modbus). Zamknięty „czarny pudełek” utrudnia później rozwój.
- Możliwość pracy offline / on-premise – w wielu zakładach nie ma stabilnego łącza do internetu lub polityka IT nie pozwala wypuszczać danych technologicznych do chmury. Rozwiązanie AI powinno mieć wariant lokalny albo hybrydowy.
- Czytelność modeli dla użytkowników – przy zastosowaniach operacyjnych (utrzymanie ruchu, jakość) istotna jest wyjaśnialność (explainability). Użytkownik powinien widzieć, dlaczego model coś prognozuje (np. które sygnały z maszyn miały największy wpływ).
- Kompetencje partnera w przemyśle – doświadczenie z KPI produkcyjnymi (OEE, scrap rate), standardami bezpieczeństwa maszyn, realiami utrzymania ruchu często jest ważniejsze niż „ilość wdrożeń AI w marketingu”.
Dobrym podejściem jest podzielenie współpracy na etapy: krótki pilotaż (PoC) z jasnymi kryteriami sukcesu, potem ograniczone wdrożenie na jednej linii, dopiero potem skalowanie. Każdy etap powinien kończyć się twardą decyzją „kontynuujemy / zatrzymujemy / zmieniamy kierunek”.
Rozwój kompetencji zespołu pod projekty AI
Nawet najlepszy model nie przetrwa długo bez ludzi, którzy rozumieją jego ograniczenia i potrafią go karmić dobrymi danymi. Nie chodzi od razu o zatrudnianie armii data scientistów; w MŚP ważniejsze jest zbudowanie „mostu” między produkcją a światem danych.
Najczęściej zadawane pytania (FAQ)
Jakie są realne zastosowania sztucznej inteligencji w małych firmach produkcyjnych?
W małych i średnich zakładach AI najczęściej używa się do trzech rzeczy: przewidywania awarii (predykcyjne utrzymanie ruchu), poprawy jakości (wizja komputerowa, analiza braków) oraz optymalizacji planowania produkcji (harmonogramy, przezbrojenia, kolejność zleceń). To są obszary, gdzie nawet niewielka firma szybko widzi efekt w OEE, czasie przestoju czy liczbie reklamacji.
Przykład: na kilku maszynach CNC dokładane są czujniki drgań i temperatury, a prosty model predykcyjny uczy się, jak wygląda „zdrowe” i „chorujące” łożysko. System zgłasza, że konkretne wrzeciono zaczyna zachowywać się nietypowo – utrzymanie ruchu planuje wymianę w dogodnym oknie, zamiast czekać na nagły przestój.
Czym AI różni się od klasycznej automatyki (PLC, SCADA) na hali produkcyjnej?
Klasyczna automatyka działa według z góry zdefiniowanych reguł: jeśli czujnik pokaże X, to zrób Y. Takie podejście świetnie sprawdza się w stałych, dobrze opisanych procesach (np. utrzymywanie ciśnienia, sterowanie silnikiem). AI wchodzi tam, gdzie liczba zmiennych i zależności jest zbyt duża lub nieliniowa, żeby dało się to opisać prostymi IF-ami.
Model AI analizuje duże zbiory danych z wielu źródeł (czujniki, MES, ERP, informacje o operatorze i partii materiału) i na tej podstawie przewiduje, co się stanie za chwilę: wzrost liczby braków, ryzyko awarii, spadek wydajności. Tip: w praktyce AI działa jako dodatkowa „warstwa analityczna” nad obecnym systemem sterowania, a nie jego zamiennik.
Od czego zacząć wdrażanie AI w małej firmie produkcyjnej bez dużego budżetu?
Najrozsądniejszy start to mały pilotaż na jednym, dobrze znanym problemie: np. najczęstsza awaria konkretnej maszyny, linia z największą liczbą braków albo proces, który generuje najwięcej nieplanowanych przestojów. Kluczowe kroki to: zmapowanie istniejących danych (co zbiera PLC, SCADA, liczniki energii, rejestry awarii), ewentualne dołożenie kilku brakujących czujników oraz wybór narzędzia AI (rozwiązanie gotowe lub projekt szyty na miarę).
Uwaga: nie trzeba od razu robić „fabryki 4.0”. Lepiej zbudować jeden działający use-case, który przyniesie oszczędności lub skróci przestoje, niż rozlać projekt na całą halę i utknąć w integracji.
Czy AI zastąpi operatorów i automatyków na produkcji?
AI nie zastąpi operatora, który zna swoje maszyny, ani dobrze zaprojektowanego programu PLC. Jej rola polega na automatyzacji żmudnej analizy danych i wychwytywaniu subtelnych wzorców, których człowiek nie jest w stanie zobaczyć „na oko” ani w Excelu. Człowiek nadal decyduje o wyjątkach, priorytetach i działaniach, szczególnie w sytuacjach nietypowych.
Praktycznie wygląda to tak, że operator mniej czasu spędza na ręcznym przeglądaniu trendów i raportów, a więcej na reagowaniu na konkretne, dobrze opisane alerty: „rosną drgania wrzeciona, zalecana kontrola w ciągu 8 godzin” zamiast „coś się chyba dzieje, bo maszyna chodzi inaczej”.
Jakie dane z maszyn są potrzebne, żeby sensownie wykorzystać AI?
W większości projektów kluczowe są trzy grupy danych: sygnały procesowe (temperatura, ciśnienie, przepływ, prądy silników, drgania), dane produkcyjne (czasy cyklu, liczba sztuk, braki, przezbrojenia) oraz kontekst (partia surowca, receptura, operator, stan narzędzi). Im lepiej zsynchronizowane są znaczniki czasu w tych źródłach, tym większa szansa, że model wyłapie sensowne zależności.
Tip: na start nie trzeba mieć „idealnego” systemu MES. Często wystarczy istniejący PLC/SCADA plus kilka dodatkowych czujników oraz prosty bufor danych (np. przemysłowy PC), który łączy wszystko w jeden strumień z czasem rzeczywistym lub zbliżonym do rzeczywistego.
Jak szybko widać efekty wdrożenia AI w produkcji?
Przy dobrze zdefiniowanym problemie pierwsze efekty widać zwykle po kilku tygodniach–kilku miesiącach. Czas jest potrzebny na zebranie danych treningowych (szczególnie przy predykcyjnym utrzymaniu ruchu) i skalibrowanie modelu. W prostych zastosowaniach wizji komputerowej do kontroli jakości wdrożenie może działać niemal od razu, a potem stopniowo się „uczy” specyfiki zakładu.
Efekty to m.in. mniejsza liczba nagłych przestojów, wcześniejsze wykrywanie pogarszającej się jakości, niższe zużycie energii na jednostkę produktu. Dobrą praktyką jest zapisanie wskaźników „przed” i „po” (np. liczba awarii na miesiąc, średni czas przestoju, odsetek braków), żeby obiektywnie ocenić, czy projekt AI się spina.
Czy do wdrożenia AI na hali potrzebny jest data scientist na etacie?
W małej lub średniej firmie rzadko ma sens zatrudnianie pełnoetatowego data scientista na start. Zwykle lepszym rozwiązaniem jest współpraca z dostawcą rozwiązania AI lub zewnętrznym zespołem, który przygotuje model i integrację, a w firmie wyznaczenie „właściciela procesu” od strony produkcji/utrzymania ruchu.
Kluczowe kompetencje po stronie zakładu to: ktoś, kto dobrze rozumie proces technologiczny, ktoś od automatyki/IT, kto ogarnia dostęp do danych i integrację z PLC/SCADA, oraz osoba decyzyjna, która potrafi powiązać projekt AI z realnymi celami biznesowymi (koszt, jakość, terminowość). Taki zestaw jest dużo ważniejszy niż sam tytuł „data scientist” w strukturze firmy.


Artykuł „Jak wykorzystać sztuczną inteligencję do automatyzacji procesów w małych i średnich firmach produkcyjnych” jest bardzo pouczający i przynoszący wiele wartościowych informacji dla właścicieli tego typu przedsiębiorstw. Bardzo doceniam sposób, w jaki autor przedstawia korzyści wynikające z implementacji sztucznej inteligencji w procesach produkcyjnych, wskazując na wzrost efektywności i redukcję kosztów.
Jednakże, moim zdaniem, artykuł mógłby bardziej skupić się na konkretnych przykładach użycia AI w małych i średnich firmach produkcyjnych, co pomogłoby czytelnikom lepiej zrozumieć, jak technologia ta może być zastosowana w praktyce. Dodatkowo, brakuje mi bardziej szczegółowego omówienia potencjalnych wyzwań i problemów, z jakimi mogą się spotkać firmy podczas wdrażania sztucznej inteligencji w swoich procesach.
Mimo tych drobnych zastrzeżeń, uważam, że artykuł jest wartościowy i może stanowić inspirację dla wielu przedsiębiorców z branży produkcyjnej, którzy zastanawiają się nad wykorzystaniem nowoczesnych technologii w swoich firmach. Bardzo dziękuję autorowi za cenne informacje i mam nadzieję, że temat automatyzacji procesów przy użyciu sztucznej inteligencji będzie rozwijany także w przyszłych publikacjach.
Możliwość dodawania komentarzy nie jest dostępna.